- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل

تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-08-03 المنشأ:محرر الموقع


غالبًا ما تجبر شرائح النيكل القياسية مصممي حزم البطاريات على تصميمات غير فعالة. يصبح هذا القيد واضحًا أثناء عمليات البناء المعقدة. تتطلب التطبيقات عالية التفريغ مثل الدراجات الإلكترونية وألواح التزلج الكهربائية وأنظمة تخزين الطاقة المخصصة تباعدًا غير قياسي بين الخلايا. تحد اللفات الجاهزة من مرونة التصميم وتقييد الأداء الحراري بشكل كبير.
يتطلب الانتقال من القوائم العامة إلى علامات التبويب المخصصة هندسة دقيقة. يجب عليك الموازنة بين المتطلبات الكهربائية الصارمة وقيود الإدارة الحرارية. تحدد قيود التجميع أيضًا اختياراتك النهائية للتصميم. يؤدي الاتصال الضعيف إلى إتلاف حزمة البطارية المتوازنة تمامًا. يجب عليك تصميم هذه الاتصالات بدقة لمنع نقاط الاتصال المحلية الخطيرة.
يشرح هذا الدليل المعايير الهندسية لتصميم توصيلات البطارية المخصصة. نحن نستكشف احتياجات السعة، وهندسة التخطيط، وحقائق اللحام البقعي. سوف تتعلم كيفية تحديد المواد بدقة لمشروعك القادم. يضمن شراء علامات تبويب ذات أبعاد مناسبة السلامة وأعلى مستوى من الأداء عبر نظام تخزين الطاقة بالكامل.
تفترض لفات النيكل القياسية 18650 و21700 حاملات خلايا خطية وموحدة. تجبر هذه القوائم العامة المهندسين على استخدام تخطيطات صلبة ومستقيمة. تتطلب تصميمات العبوات عالية الكثافة في كثير من الأحيان هياكل إزاحة أو قرص عسل أو منحنية. نادراً ما تستوعب العبوات المخصصة مستطيلات مثالية. يجب عليك تكييف هندسة البطارية لتناسب مساحات حاوية معينة بسلاسة. تفشل الشرائط العامة تمامًا في هذه السيناريوهات. لا يمكنهم التنقل في الزوايا غير المنتظمة بأمان.
يؤدي استخدام الشرائط العامة للتباعد غير المنتظم إلى تقديم تنازلات هندسية شديدة. يمكنك الضغط جسديًا على اللحامات الموضعية عن طريق ثني الشرائط المستقيمة في مسارات زاوية. غالبًا ما يتداخل المثبتون مع الشرائط العامة لسد الفجوات المحرجة. يزيد التداخل من المقاومة الكهربائية بشكل كبير. كما أنه يزيد من الارتفاع الإجمالي للحزمة دون داع. يؤدي هذا التداخل إلى توزيع غير متساوٍ للتيار عبر مجموعاتك الموازية. يؤدي السحب الحالي غير المتساوي إلى تحلل خلايا معينة بشكل أسرع من الخلايا الأخرى. تعاني مجموعتك بأكملها من فقدان مبكر للقدرة.
يجب أن يؤدي الاتصال البيني المخصص الناجح إلى سد الفجوات المتغيرة دون عناء. يجب تجنب التوتر الميكانيكي بالكامل عبر المفاصل. يجب أن تحمل المادة التيار المستمر والذروة المطلوب. ويجب أن يظل آمنًا ضمن الحدود الحرارية أثناء أحداث التفريغ القصوى. وأخيرًا، يجب أن يكون الشريط متسقًا تمامًا مع كل طرف خلية. تتيح المقاعد المتساطحة نجاح اللحام الآلي أو اليدوي في البقع بشكل مستمر. أي فجوة هوائية بين الطرف والمعدن تضمن فشل اللحام.
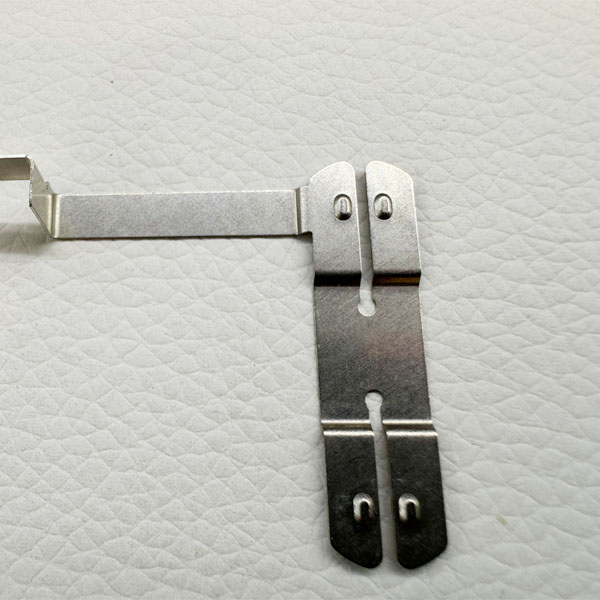
تنقسم أساليب التصميم للمسافات المتغيرة إلى فئتين متميزتين من الحلول. يجب عليك اختيار طريقة التصنيع المناسبة بناءً على حجم إنتاجك. يناسب الختم خطوط التجميع ذات الحجم الكبير بشكل مثالي. يقوم المصنعون بإنشاء قوالب مخصصة لتخطيطات محددة متعددة الخلايا. يمكنك تصميم قالب قوالب متدرج 4P أو 6P. يعمل الختم بشكل أفضل عندما يظل تباعد الخلايا مغلقًا بشكل دائم. تكاليف الأدوات مرتفعة مقدما. ومع ذلك، تنخفض تكاليف الوحدة بشكل كبير أثناء الإنتاج الضخم.
يخدم القطع بالليزر ونفث الماء غرضًا مختلفًا تمامًا. تهيمن طرق القطع هذه على مرحلة النماذج الأولية. أنها تتطلب صفر تكاليف الأدوات. يمكنك اختبار القيود الحرارية بسرعة. يمكنك التحقق من الملاءمة المادية لحاويات البطارية الجديدة مباشرةً. تمنع هذه الخطوة أخطاء قالب الختم الباهظة الثمن لاحقًا. تعتمد الفرق الهندسية على أساليب التحول السريع هذه لإجراء الاختبارات التكرارية.
تتطلب هندسة التخطيط تخطيطًا مكانيًا دقيقًا. يعمل توجيه الإزاحة وقرص العسل على زيادة كثافة الطاقة بشكل آمن. يمكنك تصميم جسور بزاوية لاستيعاب الخلايا الأسطوانية المتداخلة. تعمل هذه التقنية على تقليل المساحة الميتة داخل العلبة.
تضيف الجسور المشقوقة طبقة أخرى من الموثوقية الميكانيكية. يمكنك دمج فتحات تخفيف مخصصة بين اتصالات الخلايا. تقوم هذه الشقوق المقطوعة مسبقًا بتوجيه تيار اللحام بشكل صحيح من خلال غلاف الخلية. أنها تمنع التيار من السفر عبر السطح العلوي. تسمح الجسور المشقوقة أيضًا بمرونة طفيفة أثناء توسيع العبوة. تنتفخ خلايا البطارية قليلًا أثناء دورات الشحن. علامات التبويب المصنوعة من النيكل النقي، تمتص الوصلات البينية ذات الشكل المخصص هذه الحركة البسيطة برشاقة دون تمزيق اللحامات الموضعية.
تتطلب مطابقة المساحة المادية مع الطلب الكهربائي حسابات دقيقة. يجب عليك تقييم السُمك والعرض في وقت واحد. يحد التباعد الضيق بين الخلايا من الحد الأقصى لعرض الجسر بشكل صارم. تصبح زيادة عرض علامة التبويب مستحيلة فعليًا في عبوات قرص العسل الكثيفة. يجب عليك زيادة السُمك بدلاً من ذلك لتحمل التيار المطلوب. يؤدي الانتقال من 0.15 مم إلى 0.2 مم أو 0.3 مم إلى تغيير عملية التجميع بالكامل. تؤثر المواد السميكة على قدرة اللحام الموضعي بشكل مباشر.
ينشأ الجدل حول الطبقة المفردة مقابل الطبقة المزدوجة بشكل متكرر بين منشئي الحزم. توفر الطبقات المفردة السميكة مقاومة كهربائية أقل. أنها توفر توزيع الكتلة الحرارية متفوقة. ومع ذلك، فهي تتطلب آلات لحام نقطية صناعية قوية. يجب أن يخترق اللحام النيكل السميك بالكامل. يجب تجنب تراكم الحرارة المفرط في محطة الخلية الحساسة.
غالبًا ما يقوم المنشئون بتكديس طبقات مزدوجة كحل مؤقت. يفعلون ذلك عندما لا تتمكن معداتهم من لحام أقراص النيكل النقي السميكة مباشرةً. الشفافية حول هذه الممارسة أمر حيوي. تؤدي الطبقات المزدوجة إلى مخاطر هيكلية شديدة. أنت تواجه اللحامات الباردة غير المرئية بين الطبقات المكدسة. يحدث الانحناء الدقيق بصمت أسفل الشريط العلوي أثناء سحب التيار العالي. تظل علامات التبويب المخصصة ذات الطبقة الواحدة هي الاختيار الهندسي المتميز. تعمل عروض الجسر المُحسّنة على إدارة التيار بأمان.
| تكوينات علامة التبويب ذات الطبقة الفردية مقابل الطبقة المزدوجة | بطبقة واحدة (سميكة) | وطبقة مزدوجة (مكدسة) |
|---|---|---|
| المقاومة الكهربائية | الحد الأدنى (مسار مستمر) | أعلى (مقاومة الاتصال بين الطبقات) |
| التبديد الحراري | تبريد موحد ممتاز | ضعيف (حبس الحرارة بين الطبقات) |
| متطلبات لحام البقعة | لحام صناعي عالي الجول | لحام الهاوي القياسي |
| خطر الانحناء الجزئي | لا أحد | عالي (تحت أحمال الذروة العالية) |
| الاستقرار الميكانيكي | سلامة هيكلية عالية | عرضة للتصفيح تحت المرن |
تعمل الأشكال الهندسية المخصصة بشكل جيد فقط إذا تم إرفاقها بشكل موثوق. يشكل اللحام النقطي بالنيكل النقي تحديات جسدية متميزة. يتم لحام الفولاذ المطلي بالنيكل بسهولة بسبب المقاومة الكهربائية العالية. يقوم النيكل النقي بتوصيل الكهرباء بكفاءة عالية بدلاً من ذلك. تتطلب هذه الموصلية العالية طاقة أكبر بكثير لتوليد حرارة موضعية. يجب على عامل اللحام إنشاء كتلة لحام مناسبة على الفور. يجب أن تراعي التصميمات المخصصة قيود اللحام المحددة الخاصة بك. لا يمكنك تحديد مادة مقاس 0.3 مم إذا كانت أغطية اللحام الخاصة بك بسعة 0.15 مم.
يقدم الاهتزاز نقطة فشل هائلة أخرى. تمزق المفاصل الصلبة تحت الاهتزازات العالية المستمرة. تواجه ألواح التزلج الكهربائية تأثيرات الطريق القاسية يوميًا. تمتص الدراجات الإلكترونية الثرثرة المستمرة عالية التردد. يعمل تخفيف التصميم على حماية حزمة البطارية من الفشل الكارثي.
تمتص انحناءات S هذه الطاقة الحركية بأمان. إنها تسمح للمعدن بالثني بشكل متناهٍ. هذه المرونة المتعمدة تحمي اللحامات البقعية الهشة. إنه يعزل التوصيلات الطرفية عن الإجهاد الميكانيكي تمامًا.
يتطلب تقييم المورد منطقًا صارمًا في القائمة المختصرة. يجب عليك التحقق من نقاء المواد أولا. تأكد من أن المورد يقدم تقارير اختبار المواد المناسبة (MTRs). يجب أن تضمن هذه المستندات نقاءًا بنسبة 99.6% كحد أدنى (درجة N6/N4). يجب عليك إجراء التحقق الثانوي بشكل مستقل. تكشف اختبارات المياه المالحة وجود صدأ على الفولاذ المطلي خلال أيام. تظهر اختبارات الطحن أنماط شرارة مميزة. المعدن النقي لا ينتج أي شرارات تقريبًا. الفولاذ المطلي يلقي شرارات مشرقة على الفور.
يتطلب إعداد CAD أبعادًا دقيقة. قم بإعداد ملفات DXF أو STEP المسموح بها بشكل صارم. حدد التفاوتات المسموح بها لعرض الفتحة بشكل صريح. يجب أن يتطابق تباعد الفتحات من المركز إلى المركز مع حاملات الخلايا لديك تمامًا. تختلف الحوامل المصبوبة بالحقن قليلاً بين دفعات التصنيع المختلفة. يجب عليك قياس حامليك الفعليين قبل الانتهاء من رسم CAD.
الخطوات التالية القابلة للتنفيذ تضمن نجاح المشروع. اطلب مجموعة صغيرة من النماذج الأولية المقطوعة بالليزر أولاً. استخدم هذه النماذج الأولية لاختبار المقاومة. قم بضبط معلمات اللحام الموضعي بشكل مثالي على الخلايا الوهمية. تأكد من أن عرض الجسر يدير ذروة التفريغ الحالية بأمان. أكمل خطوات التحقق من الصحة هذه جيدًا قبل تشغيل قوالب الختم باهظة الثمن.
يمثل الانتقال إلى التخطيطات المخصصة نقطة نضج حرجة لتصنيع حزم البطاريات. يمكنك التوقف عن إجبار الأجزاء العامة على ملاءمة العبوات المعقدة. يمكنك تحويل التركيز مباشرة نحو تحسين الكفاءة الحرارية والكهربائية. إن مطابقة هندسة الترابط تمامًا مع تباعد الخلايا لديك يزيل نقاط الضعف الهيكلية. إنه يقلل من وقت التجميع الإجمالي بشكل كبير على أرضية الإنتاج.
تقوم الأشكال الهندسية بتوزيع التيار المستمر بالتساوي عبر كل مجموعة متوازية. تعمل هذه الدقة على إطالة دورة الحياة الإجمالية لنظام البطارية. يمنع تدهور الخلايا المبكر الناجم عن النقاط الساخنة الموضعية. اتصل بأخصائي هندسة المواد اليوم. أرسل تصميمات CAD الخاصة بك لتقييم تكاليف الأدوات والمهل الزمنية. قم بتحسين حزمة التفريغ العالي التالية بشكل صحيح من الألف إلى الياء.
ج: لا تتطلب النماذج الأولية المقطوعة بالليزر عادةً أي حد أدنى لكمية الطلب أو حد أدنى منخفض جدًا (على سبيل المثال، 50 قطعة). أنها تحمل رسوم الأدوات صفر. تتطلب عمليات الإنتاج المختومة رسومًا كبيرة للأدوات مقدمًا. عادةً ما يقوم مصنعو الختم بتحديد موك بين 5000 و 10000 قطعة لتعويض تكاليف إنشاء القالب.
ج: استخدم مخططات السعة القياسية للمعادن النقية. احسب مساحة المقطع العرضي بدقة عن طريق ضرب السُمك في العرض. عامل في الذروة الخاصة بك مقابل معدلات التفريغ المستمر. تأكد من أن المنطقة المحسوبة تدعم الحد الأقصى للتيار المستمر دون تجاوز ارتفاع درجة الحرارة بمقدار 10 درجات مئوية.
ج: نعم. تؤدي إضافة الشقوق المركزية إلى دفع تيار اللحام إلى الأسفل عبر غلاف البطارية. يمنع التيار من اتخاذ المسار الأقل مقاومة عبر السطح العلوي. يعمل تعديل التصميم هذا على تحسين جودة اللحام والاختراق بشكل كبير للمواد السميكة.
ج: قم بإجراء اختبار الشرارة باستخدام المطحنة الدوارة. تنتج المادة النقية ما يقرب من الصفر من الشرر. يلقي الفولاذ المطلي شرارات مشرقة وطويلة. وبدلاً من ذلك، قم بغمر العينة المخدوشة في المياه المالحة لمدة 48 ساعة. يصدأ الفولاذ المطلي بسرعة، بينما يبقى المعدن النقي دون تغيير تمامًا.


